

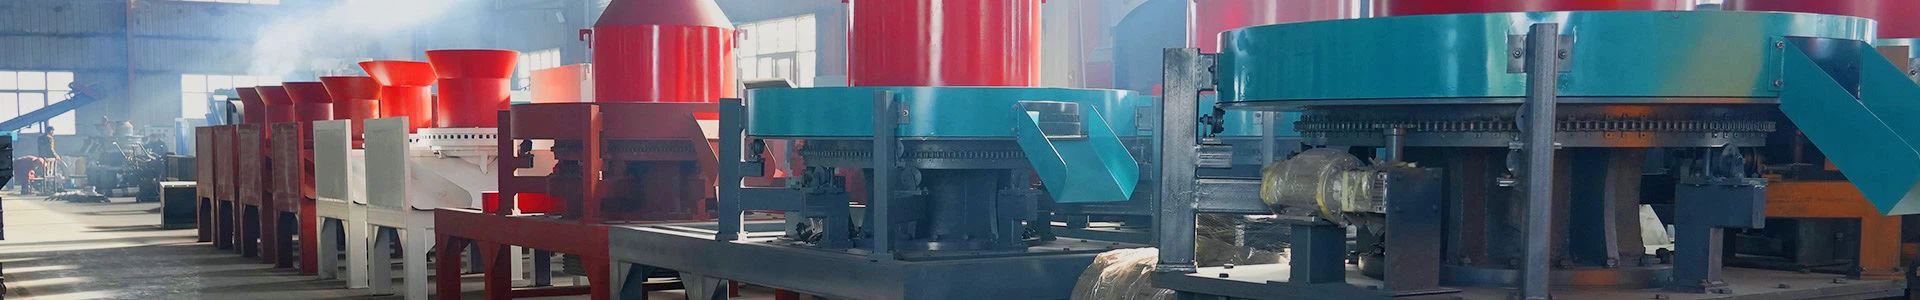
Funciones de cada parte de una línea de producción de pellets de biomasa, etapa por etapa
La línea como cadena de etapas dependientes
Una línea de fabricación de pellets de biomasa es un sistema de procesamiento continuo que comprime residuos forestales y agrícolas para convertirlos en combustible de pellets. Cualquiera que sea el diseño, sigue las mismas seis etapas: trituración, secado, granulación, enfriamiento, cribado y envasado. El punto importante de ingeniería es que estas etapas son dependientes, no paralelas. Una secadora que entrega material con un 20 % de humedad hace que la prensa falle; una prensa que produce pellets blandos hace que la criba produzca un flujo de finos que debe reciclarse o venderse con descuento.
| Escenario | Función | Parámetro controlado |
|---|---|---|
| Aplastante | Reducir la materia prima al tamaño de partículas prensables. | 3 mm a 5 mm |
| El secado | Retire el exceso de agua antes de presionar. | 12 % a 15 % de humedad |
| peletización | Densificar en pellets de 6 mm u 8 mm | Relación de troquel, temperatura, carga. |
| Enfriamiento | Ajustar el pellet y reducir la temperatura de la superficie. | Descarga cerca del ambiente |
| Cribado | Eliminar multas y sobredimensionar | Apertura de malla, participación de finos |
| Embalaje | Pesar, cargar en bolsas o a granel | Peso de la bolsa, densidad aparente |
1. Sistema de trituración
La trituradora convierte troncos, ramas, losas y recortes en partículas lo suficientemente pequeñas como para formarse. Un molino de martillos con criba es la configuración común a pequeña y mediana escala, y una trituradora de tambor seguida de un molino de martillos es habitual cuando el alimento son troncos enteros o desbastes grandes. La apertura de la criba establece el tamaño de las partículas, normalmente de 3 mm a 5 mm: las partículas gruesas se acumulan en el alimentador de la prensa y el polvo muy fino se desliza entre el rodillo y la matriz en lugar de ser prensado. La trituración también homogeneiza el alimento, lo que hace que el resto de la línea sea predecible.
2. Sistema de secado
La secadora elimina el agua para llevar el material a la ventana del 12 % al 15 %. Se utilizan dos tipos. Un secador de flujo de aire maneja material fino y liviano en un tiempo de residencia corto y se adapta a líneas pequeñas; un secador de tambor maneja alimento húmedo en trozos y se adapta a proyectos medianos y grandes. La mejor forma de controlar el secador es mediante la humedad de la descarga, no solo con la temperatura de entrada, ya que la materia prima húmeda varía de una hora a otra. La humedad se determina mediante el método del horno de la norma ISO 18134-3, y la ventana objetivo es importante porque el material por debajo de aproximadamente el 12 % no desarrollará suficiente flujo de lignina, mientras que el material por encima de aproximadamente el 15 % no alcanzará la temperatura de prensado.
3. Sistema de peletización
La prensa de pellets es el núcleo de la línea. Consta del alimentador, la sección de acondicionamiento donde se utiliza, la matriz y los rodillos, la cuchilla que corta el pellet a medida y el tren motriz. El material se presiona a través de orificios cónicos; La fricción de la pared genera calor y contra-presión, y se forma el enlace de lignina. La relación de compresión del orificio de la matriz, la longitud efectiva del orificio dividida por el diámetro del orificio, es el parámetro que ajusta la máquina: la madera blanda comúnmente se prensa en aproximadamente 1:5 a 1:6, la madera dura, en 1:7 a 1:8. Las variables controladas son la velocidad del alimentador, la temperatura del troquel, la carga del motor y la longitud del pellet. Una tirada de prensa con carga constante produce una dureza constante; una prensa que funciona con lotes encendidos y apagados no lo hace.
4. Enfriamiento, cribado y embalaje
Los pellets salen del molde entre 70 C y 90 C y son blandos. Un enfriador de contraflujo los lleva a la temperatura del aire ambiente durante un tiempo de residencia de varios minutos; Si los pellets se empaquetan calientes, sudan dentro de la bolsa y el condensado destruye la durabilidad. Luego, la criba separa los finos, que se reciclan en la prensa, y cualquier exceso de tamaño. El embalaje sigue el mercado final: sacos de 15 kg o 20 kg para combustible doméstico, o carga a granel en volquetes o remolques-de piso móvil.
5. Instrumentación y Control de Calidad
La calidad debe medirse, no asumirse. Un esquema de calidad viable en una línea de pellets comprende la humedad del alimento y del pellet terminado según ISO 18134-3, la durabilidad mecánica según ISO 17831-1 y los límites graduados de EN ISO 17225-2, en los que los pellets de madera de grado A1 no requieren más del 10 % de humedad, no más del 0,7 % de cenizas, al menos 16,5 MJ/kg de poder calorífico neto y al menos 600 kg/m3 de densidad aparente. y al menos un 97,5 % de durabilidad mecánica. El registro conjunto de la carga de la prensa, las horas de la matriz y la durabilidad es lo que permite rastrear una falla en la matriz, el secador o la materia prima.
Preguntas frecuentes
Q:¿Qué etapa de una línea de pellets provoca el mayor tiempo de inactividad?
R: En la práctica, la etapa de secado. La materia prima húmeda varía mucho más de lo que prometen los proveedores, y una secadora de tamaño insuficiente para el peor-caso de humedad limitará la producción o pasará el material húmedo a la prensa, que luego produce gránulos suaves y finos.
Q:¿Se puede omitir la trituradora?
R: Sólo si el material entrante ya es consistente en el rango de 3 mm a 5 mm, lo cual es raro fuera de un aserradero o una planta de muebles que ya produce aserrín tamizado. Las virutas y los recortes deben reducirse antes del prensado.
Q:¿Cuál es la función de la cuchilla en el troquel?
R: La cuchilla fija la longitud del pellet cortando la hebra extruida a medida que sale del troquel. La longitud se mantiene normalmente entre aproximadamente 10 mm y 40 mm; un cuchillo desafilado o mal colocado produce bolitas largas y enrolladas que se rompen al manipularlas y aumentan las multas.
Q:¿Por qué son un problema los pellets calientes?
R: Los pellets dejan el troquel blando entre 70 C y 90 C. Si se empaquetan antes de enfriarse, la humedad se condensa dentro de la bolsa, la durabilidad disminuye y se puede desarrollar moho durante el almacenamiento. El enfriamiento es una etapa del proceso, no un retraso.
Q:¿Cómo se debe especificar toda la capacidad de la línea?
R: Especifique cada etapa para el mismo rendimiento de diseño en función de la humedad establecida, normalmente la producción de pellets terminados en toneladas por hora más el funcionamiento de la secadora en el peor-caso de humedad de entrada. Una línea es tan productiva como su etapa más pequeña.
Línea completa de producción de pellets de biomasa, estos equipos son indispensables


